精密封装工艺与光学检测标准
从亚克力高透保护壳、微米级全彩直喷
到多光位成像测量规范
高透保护壳与全彩直喷工艺
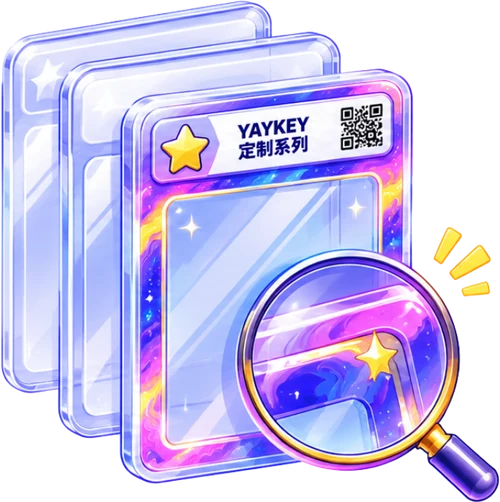
- 高透亚克力材质 在相同光照下检查透光、雾度与壳体划痕。
- 全框彩印工艺 图案直喷于壳体外框,检查套色、渐变与边缘覆盖。
- 精准留白设计 让开卡面与边框,避免图案遮住卡牌细节。
- 色彩还原标准 在固定白光下对照设计稿,复核主色与层次。
精密无损封装与标签防伪标准
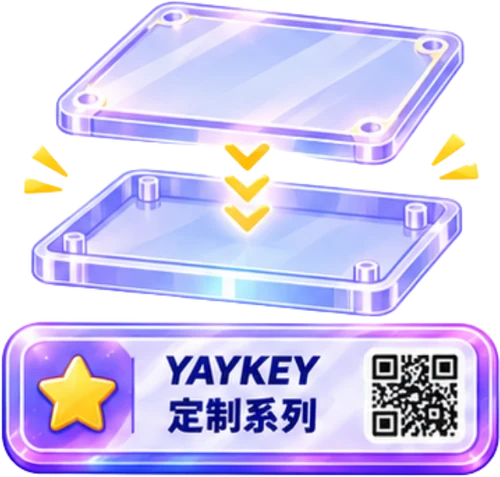
- 上下盖精密贴合 核对卡槽尺寸与扣合位置,卡片应平放,四角留有余量。
- 专属标签与防伪 逐项核对定制文字、编号与二维码,确认它们对应同一份档案。
- 无损封装流程 清除异物、对齐上下盖,封装后复查边角是否受压。
多光位成像原理
- 多角度光源采集 固定卡位与曝光,依次切换侧光方向,保留同位置对照图。
- 揭示细节特征 观察亮线随光位的显隐,区分闪膜反光、纹理、划痕与压痕。
- 数据化分析 配准多光位图像,把异常特征标回原图坐标,便于复核。
居中度标准与在线居中度计算器
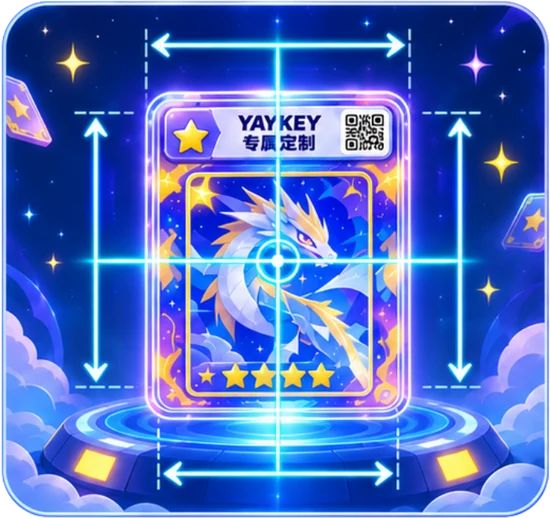
- 居中度(Centering) 以同一印刷基准线到卡边的距离为边距,左右与上下两组分别计算。
- 参考区间 取偏差较大的一组判断:50/50 为完美,至 55/45 为优秀,至 60/40 为良好。
表面与边角评估标准
表面纹理评估
- 纹理与亮面 对照印刷纹理、闪膜效果与表面均匀性。
- 瑕疵定位 记录划痕、压痕与污点的位置和延伸方向。
- 分级记录 保留原图、光位和观察描述,复拍同一点核对。
边缘切工评估
- 四边切口 沿四边检查平整度、毛边与缺口。
- 圆角一致性 比较四角弧线的半径、对称性和光滑度。
- 局部损伤 侧光检查露白、崩角及纸层分离。
几何测量方法
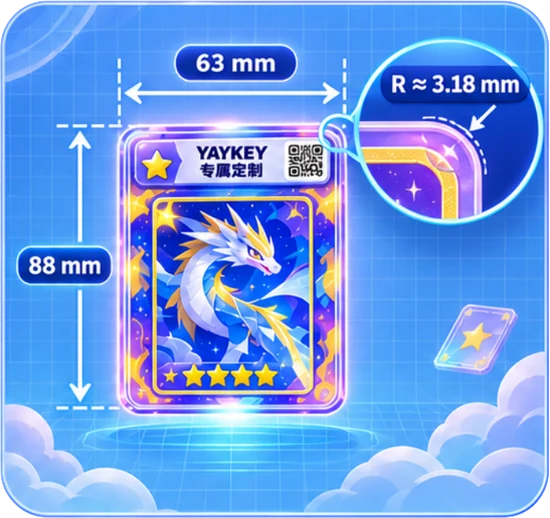
- 卡牌尺寸示例 图示卡牌宽 63 mm、高 88 mm。量尺寸前先确认卡种与版本。
- 圆角半径 图示参考半径约 3.18 mm,逐角叠合轮廓,检查弧线与切边衔接。
- 测量方法 校正透视并用同平面标尺定标;分别记录尺寸、边距及重复测量误差。